"Soluzioni personalizzate per presse idrauliche" è una di quelle frasi che significa qualcosa di leggermente diverso in ogni fabbrica che la utilizza. Per una pianta significa una piastra abbastanza grande da contenere uno stampo che è cresciuto due volte rispetto alla citazione originale. Dall'altro significa una pressa che mantenga il vuoto, perché la parte deve essere priva di aria intrappolata. Per un terzo ciò significa che la macchina da stampa deve dialogare con un robot, un nastro trasportatore e il sistema di produzione dell'impianto senza l'intervento umano.
Costruiamo apparecchiature di formatura idraulica per due settori molto diversi, gomma e materiali di attrito, e questo ci ha fornito una visione abbastanza pratica dell'argomento. Il lavoro su misura non inizia quasi mai con un disegno. Si inizia con una parte, un materiale e un obiettivo di produzione, e da lì la macchina viene progettata a ritroso.
Ciò che "Personalizzato" copre effettivamente
In pratica, la personalizzazione in un progetto di pressa idraulica di solito avviene in uno o più dei quattro punti:
- Geometria di formatura: tonnellaggio, dimensione della piastra, luce diurna, corsa e numero di aperture, dimensionate per lo stampo e la parte piuttosto che per una pagina di catalogo.
- Controllo del processo: zone di riscaldamento, uniformità della temperatura sulla piastra, vuoto o degasaggio, rampa di pressione e tempo di polimerizzazione.
- Movimentazione dello stampo: come lo stampo viene caricato, tirato, trasferito e raffreddato, che è importante quando una pressa esegue più di qualche ciclo all'ora.
- Automazione: alimentazione, scarico, rifilatura, ispezione e raccolta dati, sia come cella autonoma che integrata in una linea esistente.
Le macchine personalizzate di maggior successo non sono esotiche. Si tratta di una piattaforma standard con due o tre di queste aree deliberatamente riprogettate e tutto il resto lasciato intatto in modo che i pezzi di ricambio e l'assistenza rimangano semplici.
Due famiglie di prodotti, una piattaforma idraulica
Poiché la nostra gamma si divide nella lavorazione della gomma e nella lavorazione dei materiali di attrito, spesso la descriviamo come un'unica piattaforma idraulica su cui sono fissati due diversi kit di attrezzi.
Attrezzature per la vulcanizzazione e l'iniezione della gomma
Per quanto riguarda la gomma, la gamma spazia dalle presse per la vulcanizzazione di piastre, alle macchine per la vulcanizzazione sotto vuoto della gomma, fino alle macchine per lo stampaggio a iniezione orizzontale. Oltre ai modelli generici, costruiamo macchine attorno a prodotti specifici: isolatori scaricatori, guaine termorestringenti per cavi, corpi valvola, tappi in gomma medicale, capsule e strisce raschianti. Ognuno ha le sue peculiarità, che si tratti di una lunga polimerizzazione, di un composto che brucia facilmente o di uno stampo che deve essere evacuato prima che il materiale fuoriesca.
Se il tuo pezzo rientra in queste categorie, il discorso sul dimensionamento di solito inizia con la capacità, la pressione e il layout della piastra, che vengono trattati in modo più approfondito nella nostra guida specifiche della macchina per vulcanizzazione della gomma .
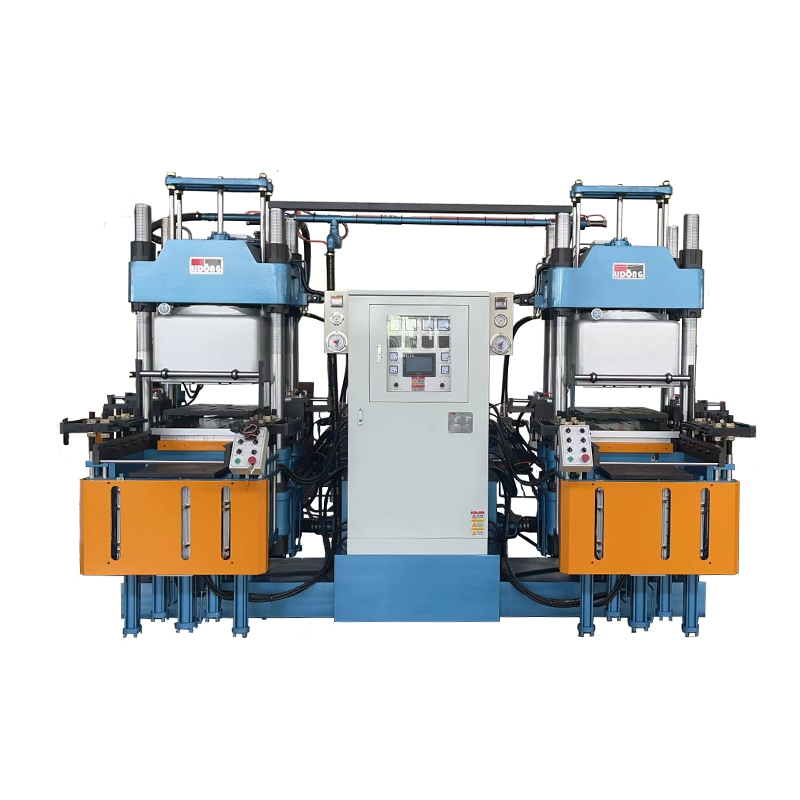 Macchina per vulcanizzare sotto vuoto in gomma La macchina per vulcanizzare sotto vuoto in gomma è un tipo di attrezzatura utilizzata appositamente per la vulcanizzazione di prodotti in gomma. Può migliorare la qualità del prodotto, controllare il processo di vulcanizzazione,... Visualizza il prodotto →
Presse per pastiglie freno e materiale d'attrito
Il lato attrito è organizzato in base all'applicazione: pastiglie per freni a disco per automobili, pastiglie per freni a tamburo, ganasce per freni, pastiglie per autobus e motociclette, pastiglie per biciclette, pastiglie per macchinari di ingegneria, formulazioni a base di rame, pastiglie per treni ad alta velocità e ganasce per freni di treni. Accanto a queste si trovano le macchine di processo, formatura a freddo e prestampa, che funzionano prima o dopo la pressa principale in una linea di pastiglie per freni.
Il materiale di attrito è un problema di polvere più che un problema di gomma. L'intrappolamento dell'aria, la variazione di densità sul tampone e l'usura degli utensili determinano se una macchina da stampa è sufficientemente buona e sono anche ciò che spinge un progetto verso una specifica personalizzata.
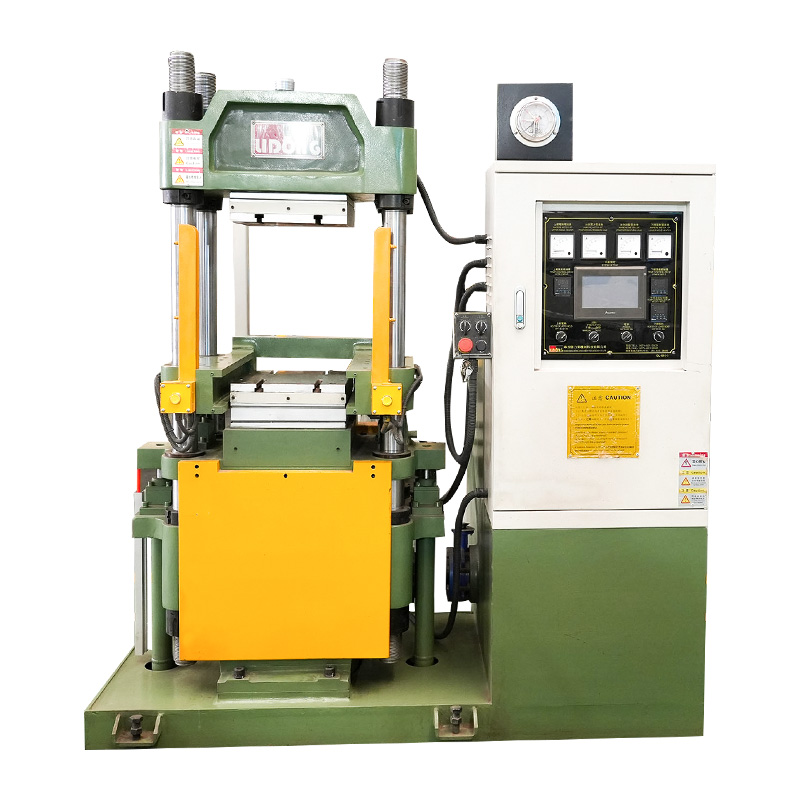 Pressa per pastiglie per freni a disco per auto per la produzione di materiale di attrito Macchina per lo stampaggio idraulico a caldo di pastiglie freno automobilistiche, che offre controllo PLC, pressione personalizzabile da 300 T a 500 T e produzione stabile e ad alta efficienza per progetti di materiali di attrito. Visualizza il prodotto →
I parametri che decidono il design
Quando incontriamo l'ingegnere di processo di un cliente, in quasi tutti i progetti sorgono le stesse domande. La tabella seguente è la versione breve di quella conversazione.
| Punto decisionale | Cosa guardiamo | Risultato personalizzato tipico |
|---|---|---|
| Tonnellaggio e piastra | Area proiettata, densità del materiale, pressione richiesta per centimetro quadrato | Telaio e piastra più grandi, forza di serraggio più elevata |
| Riscaldamento | Curva di polimerizzazione, spessore della parte, target del ciclo | Zone multiple, controllo piastra indipendente |
| Vuoto e degasaggio | Rischio di intrappolamento d'aria, finitura superficiale, tolleranza al vuoto | Camera a vuoto, sequenza di chiusura graduale |
| Movimentazione stampi | Peso dello stampo, frequenza di cambio formato, disponibilità di manodopera | Trasferimento automatico dello stampo, morsetti a cambio rapido |
| Automazione | Obiettivo di output, apparecchiature a monte e a valle | Caricamento robotizzato, integrazione di linea, registrazione dati |
| Forma materiale | Mescola di gomma, miscela di polvere, foglio o preforma | Differenti disposizioni di alimentazione e preformatura |
Nessuno di questi può essere risolto da un catalogo. Una pressa sovradimensionata in termini di tonnellaggio ma sottodimensionata in riscaldamento scarterà comunque parti, mentre una pressa con un riscaldamento eccellente ma un cambio stampo lento non raggiungerà il numero di produzione che ha giustificato l'investimento.
Quando l'automazione rientra nell'ambito
L'automazione è la parte di un progetto di pressa idraulica personalizzato che molto spesso viene sovraspecificata o ignorata completamente. La nostra regola pratica è semplice: automatizzare il passaggio fisicamente difficile, pericoloso o incoerente e lasciare il resto manuale finché il volume non lo giustifica.
Due esempi emergono costantemente. Nella produzione della gomma, il trasferimento automatico dello stampo ha senso quando una pressa lavora molte parti diverse e il cambio consuma il turno. Nella produzione di materiali d'attrito, la movimentazione robotizzata ha senso quando il peso e il posizionamento delle pastiglie devono essere identici dal primo al decimillesimo pezzo. Laddove il volume è sufficientemente elevato, l'automazione e la macchina da stampa vengono progettate insieme, perché il retrofit di un caricatore su una macchina da stampa che non è mai stata predisposta per uno è costoso e raramente elegante.
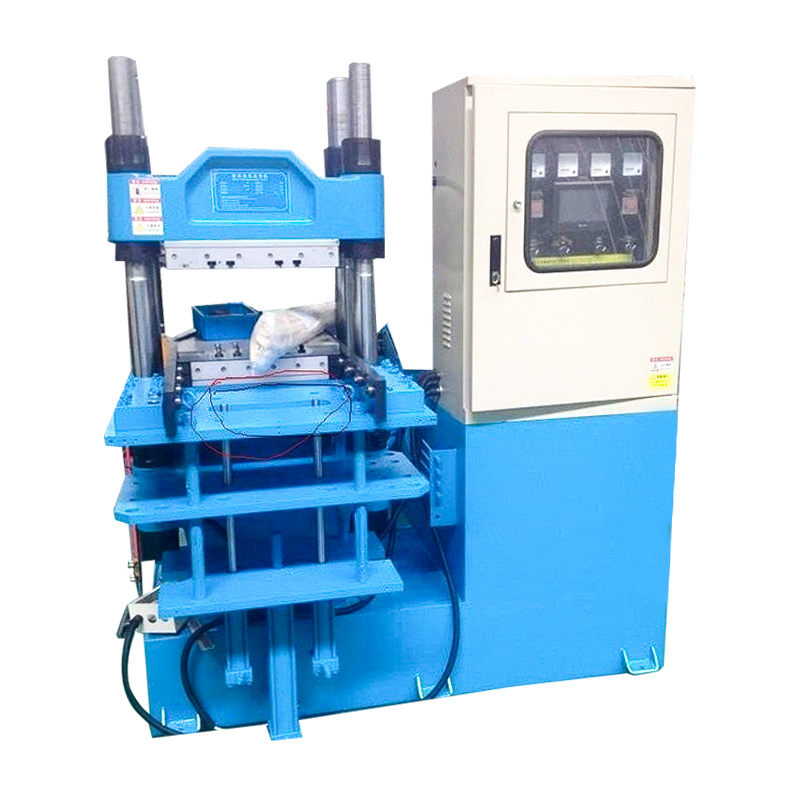 Pressa di vulcanizzazione per trasferimento automatico di stampi per parti in gomma Pressa per vulcanizzazione della gomma con ingresso/uscita automatico dello stampo e capacità di stampo multistrato, adatta a parti in gomma dove il cambio formato e la movimentazione coerente sono importanti. Visualizza il prodotto →
Come va avanti un progetto personalizzato
- Revisione delle parti e dei processi. Osserviamo il disegno, il materiale e il ciclo target e ci chiediamo cosa fa di male il processo attuale.
- Bozza di specifica. Tonnellaggio, piastra, riscaldamento, vuoto, movimentazione degli stampi e automazione sono scritti come numeri, non aggettivi.
- Prova e convalida. Laddove il materiale non è familiare, i campioni vengono pressati per confermare la polimerizzazione o la densità prima che il telaio venga tagliato.
- Costruzione e test in fabbrica. La macchina viene assemblata, riscaldata e fatta funzionare a carico prima della spedizione, ove possibile con lo stampo del cliente.
- Installazione e formazione. Gli operatori apprendono i parametri, gli interblocchi di sicurezza e la routine di manutenzione sulla propria attrezzatura.
I passaggi uno e due sono quelli in cui un progetto viene vinto o perso. Una specifica chiara su ciò che la macchina deve produrre è molto più utile di una che elenca semplicemente le caratteristiche.
Domande che vale la pena porre prima di impegnarsi
- Qual è la pressione reale per centimetro quadrato sul pezzo, non solo il tonnellaggio della pressa?
- Quanto è uniforme la temperatura della piastra nell'intera area di lavoro e come viene misurata?
- Il vuoto è necessario per ogni stampo o solo per quelli difficili?
- Chi fornisce lo stampo e chi è responsabile se stampo e pressa non si accordano?
- Quanto costa nel tempo il cambio stampo e chi lo esegue?
- Quali pezzi di ricambio e supporto saranno ancora disponibili tra tre anni?
Queste domande non sono contraddittorie. Sono gli stessi che i nostri ingegneri sollevano durante una revisione e un fornitore che risponde senza esitazione ha solitamente costruito la macchina in precedenza.
Lavorare con un costruttore piuttosto che con un catalogo
Le soluzioni personalizzate di presse idrauliche sono in definitiva una conversazione tra le persone che realizzano il pezzo e le persone che realizzano la macchina. Quanto più specifica è la conversazione, tanto minore è il budget destinato alle funzionalità che nessuno utilizza.
Costruiamo attrezzature per la vulcanizzazione e l'iniezione e presse per materiali d'attrito e ci occupiamo di progetti non standard quando una macchina standard non è realmente in grado di svolgere il lavoro. Se desideri vedere le piattaforme su cui si basano queste personalizzazioni, inizia da la nostra gamma di macchine , oppure inviaci un disegno del pezzo e un tempo di ciclo target e ti diremo onestamente se ha bisogno di una pressa personalizzata o semplicemente di una configurazione migliore su una pressa standard.